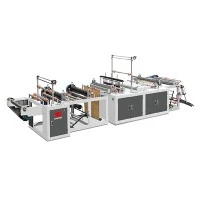
Peralatan pembuatan kantong plastik sangat bervariasi tergantung jenis kantongnya. Dua tas lembut yang paling umum - tas rompi, juga dikenal sebagai tas kaos atau tas jinjing, dan tas datar standar - terlihat serupa di lantai pabrik. Tapi mereka dibuat oleh mesin dengan desain mekanis yang berbeda. Penting bagi produsen yang berencana berinvestasi dalam produksi untuk memahami perbedaan struktural ini. Ini membantu perangkat mencocokkan kebutuhan produk, menghitung biaya perkakas, dan merencanakan lini produk yang berbeda.
ItuMesin Pembuat Tas Rompidan mesin kantong datar berasal dari ide dasar yang sama. Kedua proses tersebut memproses film polietilen, menggunakan penyegelan panas, dan memotong kantong dari gulungan kontinu. Namun posisi mereka sangat bervariasi dalam membentuk bentuk unik setiap tas.
Mendefinisikan Dua Jenis Tas
Definisi yang jelas dari setiap jenis tas membantu perbandingan struktural sebelum melihat mesinnya.
Tas rompi (tas T-kemeja) memiliki dua pegangan melingkar yang lembut di atasnya. Pegangannya dipotong dari film yang sama dengan tas. Saat tas dibuka, pegangannya melengkung seperti tali rompi-makanya disebut tas rompi. Bagian bawahnya tersegel. Tas dibuka dari atas melalui lengkungan pegangan. Kantong-kantong tersebut umum digunakan di toko kelontong, hasil bumi, dan barang dagangan umum.
Tas datar standar memiliki bentuk persegi panjang yang sederhana. Itu disegel pada tiga sisi (bawah dan samping, atau bawah hanya dengan pengikat-di dalam). Itu terbuka di bagian atas. Tanpa pegangan, tanpa sayatan, tanpa bentuk melengkung. Cocok untuk kemasan makanan, penutup pakaian, tas komponen industri dan penggunaan umum.
Bentuk akhir yang berbeda memerlukan langkah mekanis yang berbeda. Langkah-langkah yang berbeda ini memerlukan desain mesin yang berbeda.
1. Sistem Pengumpanan dan Pengencangan Film
Kedua jenis mesin film polietilen dari roller. Keduanya memerlukan ketegangan film yang stabil sepanjang proses produksi. Hal ini mencegah kesalahan penyelarasan selama penyegelan. Namun jalur filmnya berbeda karena saku rompi memerlukan potongan pegangan.
Mesin Kantong Datar
Pada mesin pengantong-kantong datar standar, sistem pengiriman film menarik film keluar dari gulungan dalam jalur yang lurus dan stabil. Ia melewati roller ketegangan dan tiang tari. Kemudian dikirim langsung ke stasiun penyegelan dan pemotongan. Jalur film ini cukup sederhana dan singkat. Hal ini mengurangi kemungkinan terjadinya perubahan ketegangan.
Lebar film sama dengan lebar kantong jadi (film lipat menengah) atau dua kali lebar kantong (film tubular berlapis).
Mesin Pembuat Tas Rompi
Pembuat tas rompi menggunakan sistem ekspansi dan tegangan membran dasar yang sama. Namun hal ini menambah langkah ekstra yang penting. Filmnya harus selaras, tidak hanya depan dan tengah. Ini cocok dengan posisi pukulan pemotongan pada pegangan. Setiap pergerakan penyelarasan film depan dan belakang mengakibatkan sayatan pegangan tidak pada tempatnya dibandingkan dengan segel termal. Hal ini menyebabkan gagang atau kenop yang tidak rata terpotong pada area segel.
Produsen tas rompi kelas atas dilengkapi dengan feed roller yang digerakkan oleh servo dan umpan balik encoder. Ini lebih baik daripada roller gesekan sederhana. Mereka memberikan kontrol panjang berulang yang lebih tepat di seluruh produksi.
2. Stasiun Pukulan Potongan Pegangan - Unik untuk Mesin Pembuat Tas Rompi
Ini adalah perbedaan struktural utama. Mesin paket-datar standar tidak memiliki komponen seperti itu.
Pembuat tas rompi memiliki unit pelubang pegangan. Ini adalah mesin press mekanis atau pneumatik dengan cetakan berbentuk bulan sabit atau D-. Itu dapat dilubangi menjadi dua lapisan film terlipat sekaligus. Stasiun ini terletak di depan bar penyegel utama. Saat tas disegel dan dipotong, pelubang menjadi bukaan pegangan.
Karakteristik struktural utama dari unit pelubang pegangan:
- Bahan punch die: Baja perkakas yang dikeraskan (biasanya 60–62 HRC). Hal ini membuat ujung-ujungnya tajam dalam jutaan putaran. Tumpul mendorong tepi pegangan yang kasar, membuatnya terlihat buruk.
- Jarak bebas cetakan: biasanya 5% -10% dari ketebalan film. Untuk film tas belanjaan HDPE standar 20–30 μm berukuran 20-30 mikron, sekitar 1-3 mikron. Ini seakurat stempel logam.
- Sistem ekstraksi limbah: Film sabit yang diekstrusi harus dikeluarkan dari cetakan dan dikeluarkan dari jalur produksi. Pengantong rompi memiliki sistem pembuangan limbah vakum atau mekanis-biasanya pipa hisap yang mengarah ke kantong-di sebelah stasiun pelubang. Mesin paperback tidak memiliki itu.
- waktu pukulan: Pelubangan harus sejalan dengan siklus pengumpanan film. Hanya saat film berhenti, bukan saat bergerak, barulah film tersebut menciptakan momentum. Pengaturan waktu ini diatur oleh kamera mesin atau, pada mesin yang digerakkan oleh servo-, oleh program pengaturan waktu pengontrol gerak.
3. Konfigurasi Batang Penyegel Panas
Kedua jenis mesin tersebut menggunakan segel yang dipanaskan untuk melelehkan lapisan polietilen menjadi satu. Namun kutubnya berbeda bentuk dan pergerakannya.
Batang Penyegel Mesin Kantong Datar
Mesin paperback biasanya mengadopsi sudut lurus, segel persegi panjang. Itu melintasi seluruh lebar tas. Pada segel tengah, segel silang membuat bagian bawah satu tas dan bagian atas tas berikutnya. Pada mesin seal samping, jahitan kiri dan kanan terdiri dari dua seal sejajar.
Bentuk segelnya sederhana. Akan lebih mudah untuk mengubah panjang tas kain dengan menyesuaikan panjang pengumpanan film.
Mesin Pembuat Tas Rompi Batang Penyegel
Segel pada pembuat tas rompi harus sesuai dengan lengkungan pegangannya. Bagian atas segel - tempat pertemuan simpul pegangan dengan tas - berbentuk lengkungan, bukan garis lurus. Lengkungan halus ini menangani cincin ketika potongannya dilubangi dan tasnya terpisah.
Untuk lengkungan ini, batang penyegel mesin tas rompi adalah sebagai berikut:
- Tekuk sepanjang tepi atas agar sesuai dengan radius lengkungan pegangan.
- Lebih lebar di garis tengah atas. Hal ini menciptakan area tas yang lebih kokoh sehingga mampu menahan beban tas.
- Terkadang dipanaskan di partisi. Gunakan suhu yang lebih tinggi atau lebih lama di area lengkungan pegangan. Hal ini karena area tersebut membutuhkan lebih banyak panas karena lapisan lapisan film dan lebar penyegelan yang lebih besar.
Sistem tekanan penyegelan juga harus mendistribusikan tekanan secara merata pada penyegelan lurus ke bawah dan lengkungan atas yang melengkung. Tekanan ini lebih dari merata pada batang penyegel kantong datar yang lurus.
4. Mekanisme Pemotongan
Pemotongan Mesin Kantong Datar
Sistem pemotongan-mesin pengepakan datar adalah pisau pemanas sederhana atau pisau dingin. Ini memotong film di seluruh lebar garis segel. Dalam mesin pemotong panas, segel dan kawat pemotong digabungkan. Mereka menyegel dan memotong dengan satu klik.
Mesin Pemotong Tas Rompi
Sistem pemotongan pada pemotong tas rompi harus memisahkan setiap tas dari jaring film. Itu juga harus menjaga pegangan stasiun pukulan tetap melengkung. Artinya pemotong harus mengikuti jalur lengkung pada lengkungan pegangan di bagian atas tas.
Ada dua metode:
- Pemotongan pisau berkontur: Pisau-potong dadu yang sesuai dengan bentuk keseluruhan tas-lurus menembus bagian bawah, gagang melengkung, lurus ke bawah-memotong setiap tas sekaligus. Ini adalah metode utama pengantongan rompi cepat.
- Potongan lurus dengan-pemisahan yang sudah dilubangi: Cetakan pelubang telah menandai jalur pemisahan di bagian atas tas. Pemotong hanya memotong di bawah area pegangan. Kemudian pisahkan tas dari jaring yang berlubang. Metode sederhana ini berfungsi untuk pengaturan yang lebih lambat.
5. Sistem Penumpukan dan Penghitungan
Kedua mesin tersebut memiliki sistem penumpukan di bagian akhir. Kantong-kantong ini dikumpulkan untuk dihitung tumpukannya untuk dikemas. Namun tas rompi dan tas datar berbeda bentuknya, sehingga menyebabkan perbedaan signifikan dalam desain penumpuknya.
Kantong datar ditumpuk secara merata. Setiap tas berbentuk persegi panjang. Tinggi dan kepadatan tumpukan stabil.
Kantong rompi dengan pegangan melengkung tidak akan bertumpuk secara merata jika Anda meletakkannya. Metode paling umum untuk pengantong rompi adalah dengan memutar 180 derajat per N kantong. Hal ini memungkinkan lengkungan pegangan di satu lantai agar sesuai dengan dasar datar di lantai berikutnya. Ini menciptakan tumpukan yang kompak dan seragam. Beberapa mesin dibuat dengan lengan susun yang berputar. Beberapa menggunakan cangkir hisap bergantian.
Tanpa sistem tumpukan alternatif ini, tas rompi akan ditumpuk secara tidak rata dan sulit untuk dikemas. Ini adalah masalah yang tidak dimiliki oleh produksi tas datar.
6. Kecepatan Mesin dan Karakteristik Output
Komponen mekanis ekstra-pemukul stasiun pelubang, batang penyegel melengkung, dan mesin penumpuk bergantian-menyebabkan pembuat tas rompi, yang harganya sama, cenderung berjalan lebih lambat dibandingkan mesin tas datar serupa.
|
Parameter |
Mesin Pembuat Tas Rompi |
Mesin Kantong Datar Standar |
|
Rentang kecepatan tipikal |
80–160 kantong/menit |
150–300 kantong/menit |
|
Bahan film diproses |
HDPE, LDPE, LLDPE |
HDPE, LDPE, LLDPE, CPP, OPP |
|
Kompleksitas perubahan perkakas |
Tinggi (pukulan + batang segel + pisau) |
Rendah (batang segel + pisau) |
|
Timbulan limbah |
Ya (meninju siput) |
Minimal |
|
Penyesuaian ukuran tas |
Dibatasi oleh ukuran punch die |
Fleksibel (penyesuaian indeks film) |
Pengantongan rompi yang lambat adalah hasil dasar dari langkah ekstra. Ini bukan cacat desain. Membandingkan tingkat daur ulang kedua mesin, terlepas dari kerumitan kemasannya, akan menghasilkan kesimpulan yang salah.
Kesimpulan
Mesin pengantongan rompi sangat berbeda dengan mesin pengantongan tas datar standar, dan ini disengaja. Setiap bagian tambahan dari mesin pengantong rompi - pegangan pelubang, segel melengkung, pisau pembentuk, -mesin penumpuk alternatif - ada untuk membuat pengantongan rompi dalam bentuk tertentu. Tas datar tidak bisa melakukan itu. Komponen tambahan ini mempersulit alat berat, meningkatkan biaya perkakas, meningkatkan kebutuhan perawatan, dan mengurangi kecepatan produksi maksimum.
Bagi produsen, ketika memutuskan jenis mesin yang akan dibeli, sebaiknya pilih sesuai dengan produk-kemoceng yang ingin diproduksi. Jangan memilih berdasarkan preferensi Anda secara keseluruhan untuk mesin sederhana atau cepat. Tidak peduli bagaimana tas rompi dipasang, itu tidak dapat dibuat dengan sampul tipis. Membuat tas pipih sederhana di mesin tas rompi dapat menambahkan bagian-bagian yang tidak diperlukan. Mencocokkan desain mesin dengan tampilan produk adalah dasar produksi kemasan lunak yang efisien dan hemat biaya-.
Referensi Utama:
- ASTM F88 - Metode Uji Standar untuk Kekuatan Segel Bahan Penghalang Fleksibel
- ASTM D996 - Terminologi Standar Lingkungan Pengemasan dan Distribusi
- ISO 11469 - Plastik: Identifikasi Generik dan Penandaan Produk Plastik
- EN 15593 - Persyaratan Kebersihan Mesin Pengemasan untuk Aplikasi Kontak Makanan
- ASTM D882 - Metode Uji Standar untuk Sifat Tarik Terpal Plastik Tipis (berlaku untuk menangani spesifikasi film bantalan-beban)
- ISO 4427 / ASTM D4976 - Standar klasifikasi bahan polietilen berlaku untuk pemilihan film kantong