

Pembuat kantong plastik melakukan lebih dari itu. Ini menjalankan serangkaian langkah yang saling berhubungan. Ini disegel dari gulungan film, dipotong, dan ditumpuk di dalam tas. Semua ini terjadi dalam proses yang berkesinambungan. Banyak orang memikirkan segel panas ketika mereka mendengar "penyegel panas". Namun mesin sebenarnya adalah proses pembentukan, penyegelan, pemotongan, dan terkadang pencetakan yang waktunya sangat ketat. Semua ini terjadi dengan kecepatan 150 hingga 400 kantong per menit.
Jika Anda memeriksa peralatan, membeli lini produk, atau memperbaiki masalah kualitas, Anda perlu mengetahui sendiri setiap langkahnya. Itulah penyebab kegagalan fungsi tersebut.
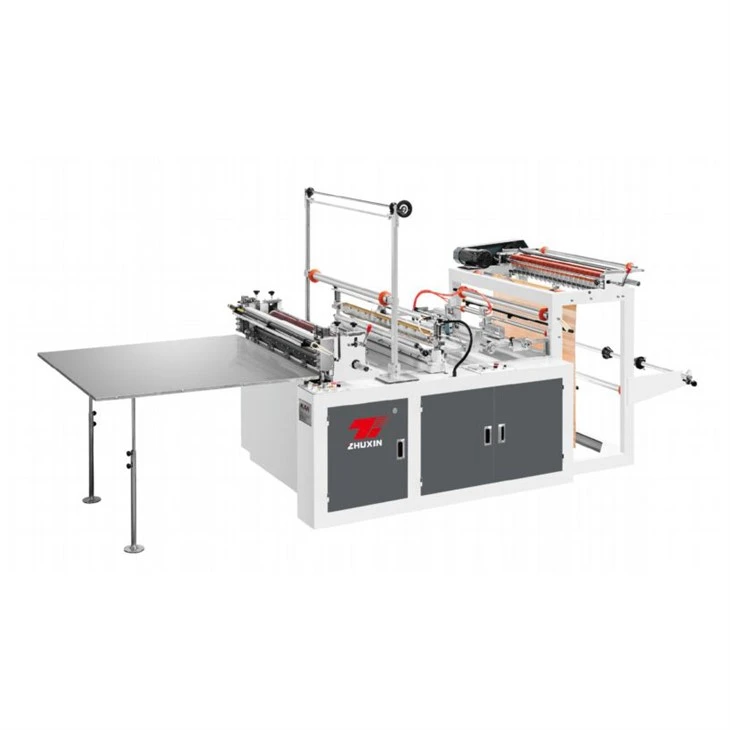
Enam Proses Inti Di Dalam Setiap Mesin Pembuatan Kantong Plastik
1. Pelepasan Film dan Kontrol Ketegangan
Semuanya mulai bergulir. Stasiun pelepasan memasukkan film plastik ke dalam mesin dengan kecepatan tetap. Film semacam itu biasanya berupa-bahan polietilen densitas rendah, HDPE, atau laminasi.
Kedengarannya cukup sederhana. Tapi bukan itu masalahnya. Jika film tidak meregang secara merata, kesalahan ini akan terulang di setiap langkah. Panjang tasnya salah. Transposisi segel. Pukulan meleset.
Mesin kantong plastik mengadopsi ventilasi rem atau pengontrol tegangan bermotor. Asosiasi Pengemasan Fleksibel Internasional (IFPA) mengatakan ketegangan film adalah faktor terpenting dalam menentukan ukuran akhir kantong. Kontrol tegangan yang buruk dapat menyebabkan masalah ukuran hingga 60%. Ini dari panduan praktik terbaik mereka dalam penanganan film pada tahun 2024.
Mesin baru menggunakan sistem tegangan servo loop tertutup. Sesuaikan kecepatan roller secara real time sesuai dengan data ketebalan film. Sistem pneumatik yang lebih tua tidak dapat menampung lebih dari 200 kantong per menit.
2. Penyegelan Membujur (Segel Samping)
Setelah film menjadi halus dan padat, segel pertama terjadi. Ini sepanjang tas. Ini disebut segel memanjang atau lateral.
Dua rahang yang panas saling menempel. Mereka melelehkan tepi film menjadi tabung kontinu. lebar segel biasanya 5–10 mm. Suhunya harus akurat. Jika terlalu rendah, segelnya akan rusak. Jika suhu terlalu tinggi, film akan menjadi tipis sehingga menimbulkan titik lemah.
Asosiasi Industri Plastik mengatakan mesin kantong plastik yang baik harus memiliki suhu segel samping ±3 derajat pada titik setel. Selain itu, kekuatan segel turun 15–25%. Itu sesuai dengan standar kinerja mesin pengemasan tahun 2023.
Penyegelan juga menentukan lebar tas. Setiap pergerakan 0,5 mm pada posisi segel menyebabkan setiap kantong kehilangan spesifikasinya.
3. Penyegelan Melintang (Segel Bawah)
Pemotongan tidak selalu merupakan langkah tersendiri. Pada banyak mesin, rahang segel melintang juga melakukan pemotongan. Namun pada unit kelas-yang lebih tinggi, pemotong mati putar atau pisau guillotine terpisah menangani pemisahan tersebut.
Pemotongannya harus bersih. Pisau yang tumpul tidak akan dapat memotong. Itu menangis. Tepi yang sobek berarti bukaan tas yang kasar. Hal ini menyebabkan kemacetan pada mesin pengisi nantinya. Itu juga terlihat buruk di rak toko.
Komite Standardisasi Eropa mengatakan tepi potongan pada kantong makanan-tidak boleh memiliki duri yang lebih besar dari 0,2 mm. Ini sesuai dengan pedoman EN 868 untuk kemasan medis mulai tahun 2022. Standar tersebut ditujukan untuk penggunaan medis. Namun sebagian besar pembeli-food grade menggunakan batas yang sama.
A mesin pembuat kantong plastikdengan sistem pemotongan-yang dipandu laser dapat menjaga akurasi pemotongan ±0,3 mm bahkan pada kecepatan 350 kantong per menit. Bilah mekanis kesulitan mencapai level itu. Hal ini berasal dari laporan Institute of Packaging Professionals tahun 2023 tentang teknologi pemotongan canggih.
4. Pemotongan dan Pemisahan Tas
Pemotongan tidak selalu merupakan langkah tersendiri. rahang segel melintang juga dipotong pada banyak mesin. Namun pada-perangkat kelas atas, pemotong mati putar atau pisau guillotine terpisah menangani pemisahan tersebut.
Pastikan potongannya bersih. Pisau tumpul tidak dipotong. Ia menangis. Tepi yang patah berarti bukaan tas yang kasar. Hal ini dapat menyebabkan penyumbatan pada mesin pengisian. Itu juga terlihat buruk di rak toko.
Komite Standardisasi Eropa mengatakan kantong kontak makanan tidak boleh memiliki duri lebih dari 0,2 mm di bagian tepinya. Hal ini sejalan dengan pedoman EN 868 tahun 2022. Standar ini berlaku untuk penggunaan medis. Namun sebagian besar pembeli-food grade menggunakan batasan yang sama.
Pembuat kantong plastik dengan-sistem pemotongan berpemandu laser dapat mempertahankan akurasi pemotongan ±0,3 mm bahkan pada kecepatan 350 kantong per menit. Pisau mekanis sulit dijangkau. Itu menurut American Society of Packaging Professionals"Laporan Teknologi Pemotongan Tingkat Lanjut 2023.
5. Lubang Punching dan Perforasi
Jika tas membutuhkan lubang pegangan, sobekan, atau lubang pernafasan, stasiun pelubang akan melakukannya.
Pukulan yang digerakkan oleh pneumatik atau servo-akan melewati film dalam posisi tetap. Untuk tas kaos, jarak lubang harus tepat 25-30 mm dari tepi atas. Jika turun tiga milimeter, tas tidak terasa pas di tangan.
Institute for The Packaging Research Institute (PRI) mengatakan-ketidaksejajaran lubang adalah alasan paling umum ketiga penolakan kantong dalam kemasan ritel. Itu dibuat setelah kegagalan segel dan penyimpangan ukuran. Ini adalah bagian dari laporan analisis cacat tahun 2024 mereka.
Beberapa mesin juga menambahkan garis sobek berlubang. Ini adalah sayatan kecil yang memungkinkan pengguna membuka tas bersih. Itu memerlukan rangkaian pukulan kedua atau roda penilaian. Ini menambah lebih banyak pekerjaan pada mesin tetapi juga mengurangi keluhan pelanggan tentang waktu booting yang sulit.
6. Penumpukan, Penghitungan, dan Keluaran
Ini adalah sesuatu yang diabaikan oleh sebagian besar pembeli rumah. Keenam proses ini tidak berdiri sendiri. Mereka membentuk sebuah rantai, dan mata rantai terlemah menentukan tingkat limbah Anda.
Jika kontrol tegangan menyimpang 2%, segel samping akan bergeser. Itu mengubah posisi segel lateral. membuat lubang dengan cara yang salah. Sekarang ada tiga kekurangan di salah satu tas Anda.
Laporan Kondisi Mesin Pengemasan PMMI tahun 2024 menemukan bahwa 71% cacat kantong disebabkan oleh dua proses pertama-pembukaan bungkus dan penyegelan samping-dan bukan pemeriksaan produk akhir (PMMI, Laporan Kondisi Mesin Pengemasan).
Artinya: jika Anda ingin lebih sedikit ketidaksesuaian, jangan hanya mengupgrade kamera inspeksi Anda. Perbaiki pengontrol tegangan.
Bagaimana Proses Ini Berinteraksi: Efek Berantai
Ini adalah sesuatu yang diabaikan oleh sebagian besar pembeli rumah. Keenam langkah ini tidak terpisah. Mereka membentuk sebuah rantai. Tautan terlemah menentukan tingkat pemborosan Anda.
Jika kontrol tegangan berubah 2%, segel samping akan bergerak. Untuk mengubah posisi segel melintang. Pindahkan lubangnya. Sekarang ada tiga masalah dengan satu tas.
Laporan Keadaan Mesin Pengemasan PMMI tahun 2024 menunjukkan bahwa 71% cacat tas dimulai pada dua langkah pertama. Ini adalah gulungan yang terbuka dan penyegelan samping. Mereka tidak memulai dengan pemeriksaan kualitas akhir. Ini dari laporan tahun 2024 mereka.
Artinya: jika Anda menginginkan lebih sedikit ketidaksesuaian, jangan hanya membeli kamera inspeksi yang lebih baik. Perbaiki pengontrol tegangan.
Variasi Proses berdasarkan Jenis Tas
Tidak semua mesin pembuat kantong plastik menjalankan keenam proses tersebut. Konfigurasinya tergantung pada tas:
|
Jenis Tas |
Proses yang Digunakan |
|
Polybag datar sederhana |
Lepas → Segel samping → Segel melintang → Potong → Tumpuk |
|
T-kaos/tas rompi |
Lepas → Segel samping → Segel melintang → Lubang pelubang → Tumpuk |
|
Kantong-berdiri dengan ritsleting |
Lepas → Cetak → Segel samping → Bentuk gusset → Sisipan ritsleting → Segel melintang → Takik sobek → Tumpukan |
|
Kantong steril medis |
Lepas → Cetak → Segel samping → Segel melintang → Potong → Sterilisasi-hasil siap |
Semakin banyak langkah yang Anda tambahkan, semakin banyak poin yang perlu Anda kalibrasi. Mesin yang membuat kantong pipih sederhana mungkin hanya perlu dikalibrasi sebulan sekali. Mesin yang membuat kantong berdiri berritsleting perlu dikalibrasi setidaknya empat kali seminggu.
Intinya
Peralatan produksi kantong plastik bukanlah suatu proses tunggal. Ini adalah enam proses koneksi yang teratur. Setiap orang mempunyai toleransi masing-masing, gaya berpakaiannya masing-masing, dan cara kegagalannya masing-masing. Memahami pembukaan, penyegelan samping, penyegelan lateral, pemotongan, stamping dan penumpukan setiap filmadalah perbedaan antara membeli mesin yang berfungsi dengan baik dan membeli mesin yang selalu diperbaiki.
Sumber:
- Asosiasi Pengemasan Fleksibel Internasional (IFPA), Praktik Terbaik Penanganan Film, 2024
- IFPA, Standar Mutu Sistem Penghitungan Kantong, 2023
- Asosiasi Industri Plastik, Standar Kinerja Mesin Pengemasan, 2023
- Lembaga Produsen Mesin Pengemasan (PMMI), Total Biaya Kepemilikan dalam Pengemasan Fleksibel, 2024
- PMMI, Laporan Keadaan Mesin Pengemasan, 2024
- Institute of Packaging Professionals, Teknologi Pemotongan Tingkat Lanjut dalam Kemasan Fleksibel, 2023
- Packaging Research Institute (PRI), Analisis Cacat pada Jalur Pengemasan Fleksibel, 2024
- Komite Standardisasi Eropa (CEN), EN 868: Pengemasan Alat Kesehatan yang Disterilkan Secara Terminal, 2022


